
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

ENGINEER TALKS Ep.04: Tengeri stopli méretezése és terhelési korlátai: Kikötési hibák megelőzése 316SS kapcsokban
Az Andy Marine-nál hiszünk abban, hogy a gyakorlati gyártási tudás az egyik legértékesebb eszköz idővel.
Műhelyünkben mérnökök, gyártási szakemberek és tapasztalt technikusok dolgoznak, akik költöttek évek óta dolgozik rozsdamentes acél tengeri hardverekkel – az anyagválasztástól és az öntési folyamatoktól a befejező és minőségellenőrzés.
Ezen betekintések közül sok a napi gyártási tapasztalat során tanulható meg: annak megértése, hogy egy alkatrész miért hibásodik meg, hogyan teljesítenek a különböző anyagok tengeri környezetben, és milyen részletek számítanak igazán a fejlesztés során megbízható hardver.
Ezt a gyakorlati tudást azonban gyakran csak a műhelyen belül osztják meg, és ritkán jutnak el olyan ügyfelekhez, akik beszerzési és mérnöki döntéseket hoznak.
Az ENGINEER TALKS célja ezeknek a beszélgetéseknek a megszervezése és a mögöttes gyártási tapasztalatok megosztása tengeri hardver.
Ebben a sorozatban az anyagokat, a gyártási folyamatokat, a tervezési szempontokat és a valós világot tárgyaljuk tanulságok egy tengeri hardvergyártó szemszögéből.
A mai ENGINEER TALKS Ep.04-et Wu mérnök mutatja be, én, a szerkesztő írta.
Amikor egy tengeri stopli meghibásodik terhelés alatt, ritkán maga az alkatrész az egyetlen ok. A legtöbb helyszíni esetben stoplis A meghibásodások rendszerhibák – a mechanikai terhelési útvonalak és a fedélzeti felszerelés közötti kölcsönhatásból erednek szerkezetek, kötőelemek kiválasztása, beépítési módok és anyagminőség.
Az Andy Marine-nál szerzett 316 rozsdamentes acél tengeri vasalat és szerkezeti öntvény gyártásában szerzett tapasztalatunk alapján, a stopli meghibásodásának megértéséhez elemezni kell, hogy az erők hogyan jutnak át a dokkvonalból a szerelvényen keresztül, rögzítőelemeket, végül pedig a hajó fedélzeti szerkezetébe.
E meghibásodási mechanizmusok azonosításával a hajóépítők, a beszerzési mérnökök és a karbantartó csapatok megtehetik jobb döntések a hardverspecifikáció, a telepítés és a hosszú távú karbantartás során.
1. A rögzítőelem kihúzása és menethiba
1.1 Terepi megfigyelés és mechanizmus
A tengeri stopli felszerelések egyik leggyakoribb meghibásodási módja a rögzítőelemek kioldása, ahol a rögzítés történik a csavarok meglazulnak, áthúzzák a fedélzeti szerkezetet, vagy menetsérülést szenvednek nagy terhelés mellett.
Ez gyakran fordul elő dinamikus események, például viharhullámok, hirtelen hullámütések vagy ismételt terhelési ciklusok során.
Hibalánc összefoglalása
Trigger:Viharviszonyokból vagy hullámokból származó dinamikus túlfeszültség a hatások hirtelen jelentkeznekhúzófeszültséga stopliba szerelési rendszer.
Mechanizmus:Amikor ez a húzóerő meghaladja aa rögzítőrendszer terhelhetősége- ami a csavartól függ anyag, menet bekötési hossz, beépítési nyomaték és a fedélzet aljzatának állapota – a csatlakozás megkezdődik nem sikerül.
Hiba eredménye:Menetes sérülés vagy a csavar teljes kihúzása a fedélzet szerkezetétől.
Közreműködő tényező:A réskorrózió rosszul tömített A reas fokozatosan csökkenti a rozsdamentes acél kötőelemek effektív szilárdságát, különösen folyamatos sósvíz expozíció.
Mechanikailag, ha a stoplira kifejtett húzóerő meghaladja a rögzítőrendszer teherbírását, hiba lép fel.
A csatlakozás tényleges szilárdsága nem csak a csavar anyagától, hanem a menetkötéstől is függ hossza, beépítési nyomatéka, fedélzeti szerkezete és környezeti kitettsége.
Idővel a réskorrózió a rosszul tömített területeken csökkentheti a rozsdamentes acél effektív szilárdságát rögzítőelemek, különösen folyamatos sós vizes környezetben.
1.2 Megelőző mérnöki megoldások
Telepítési vezérlők
- Gondoskodjon elegendő menethosszúságról, általában a rögzítőelem átmérőjének 1,5-2-szereséről, ha fémfelületre rögzíti.
- Vigyen fel megfelelő tengeri tömítőanyagot a csavarfejek és az alátétfelületek alá, hogy csökkentse a víz behatolását.
- A beszerelés során kövesse a megadott nyomatékértékeket. A túlzott meghúzás szükségtelen előfeszítést okozhat, és csökkentheti a fennmaradó teherbírást.
Alkatrész kiválasztása
- Adjon meg A4-70 vagy A4-80 (316 rozsdamentes acél) rögzítőelemeket tengeri teherhordó alkalmazásokhoz.
- Kerülje az önmetsző csavarokat, mint elsődleges rögzítőelemeket a rögzítőkapcsokhoz. Az átmenő csavaros csatlakozások előnyösek, amikor szerkezeti terhelésről van szó.
2. Deck interfész hiba és elégtelen háttértámogatás
2.1 Terepi megfigyelés és mechanizmus
A fedélzetről lehúzódó stoplis üvegszálas laminátummal együtt általában a a rögzítőszerkezet meghibásodása, nem pedig a stoplis test meghibásodása.
Ha a stoplis csak kis alátétekkel van felszerelve a fedélzet alatt, a terhelés korlátozottan koncentrálódik. területen.
Magos fedélzeteken, például balsa vagy habos szendvicsszerkezeteken a túlzott összenyomás károsíthatja a maganyagot. Amint a mag elveszíti szerkezeti integritását, a laminátum meghajolhat, lehetővé téve a víz behatolását és a fokozatos növekedést delamináció.
Hátsó lemez nélkül
Magasabb kockázatHátlap nélkül a kötőelemek kis alátéteken keresztül adják át a terhet, létrehozvakoncentrált pontterhelésaz alsó oldalán fedélzetre.
Magos fedélzeteken ez a nyomás lokalizáltösszenyomja és összetöri a mag anyaga(balsa vagy hab).
Amint a mag integritása elveszett, a fedélzeti laminátum elkezd tönkremennitöbbször flexvíz behatolásához vezet,progresszív delaminációés esetleges szerkezeti kudarcot.
Hátsó lemezzel
AjánlottA hátlap (G10 kompozit vagy 316 rozsdamentes acél) túlnyúlik a stopli lábnyomán,elosztja a rakományt egy sokkal nagyobb fedélzeti területen.
Ez jelentősen csökkentihelyi stresszkoncentrációa laminátumon, és megakadályozza a mag kompressziós károsodását.
Az eredmény astabil, hosszú távú terhelési úthogy megőrzi a fedélzet sértetlenségét ismételt nagy terhelés mellett is.
2.2 Megelőző mérnöki megoldások
Telepítési vezérlők
- Magos fedélzetek esetén fontolja meg a mag megerősítési módszereit, például a sérült maganyag eltávolítását a rögzítési terület körül, és nagy sűrűségű epoxi töltőanyaggal való cseréjét.
- Használjon támasztólemezeket, amelyek túlnyúlnak a stopli lábnyomán, hogy a terhelést szélesebb szerkezeti területen ossza el.
Alkatrész kiválasztása
- Adott esetben használjon G10 kompozit hátlapokat vagy tengeri minőségű 316-os rozsdamentes acél hátlapokat.
- Válassza ki a hátlap vastagságát a stoplis mérete, a várható terhelés és a fedélzet szerkezete alapján.
- Letörjük a hátlap széleit, hogy csökkentsük az üvegszálas felületek helyi feszültségkoncentrációját.
Ajánlott olvasmányAlapvető hardverméreteket és terhelési besorolásokat keres fedélzeti felszerelési projektjéhez? Tekintse át összevont táblázatunkat ittMÉRNÖK BESZÉLGETÉSEK Ep.16: Csónakkapcsok mérettáblázata.
3. Tengelyen kívüli terhelés és túlzott pillanatterhelés
3.1 Terepi megfigyelés és mechanizmus
A tengeri stoplit általában a fedélzet síkjához közel szállított terhek kezelésére tervezték.
A túlterhelés gyakori oka a helytelen vonalvezetés, például a dokkvonalak, amelyek felfelé futnak egy magas rakpartfalhoz vagy oldalra húzás megfelelő igazítás nélkül.
Nagy szögű terhelés
Magasabb kockázatAmikor egy dokkvonal húzszögben felfelé, a stoplis kürt aemelőkara fedélzet felszíne felett.
Ez a vonal feszültségének egy részét ahajlító nyomaték, drámaiannövekvő húzófeszültségaz elülső rögzítőcsavarokon és az alattuk lévő fedélzeti laminátum.
A kapottkíváncsi hatástúlterhelheti a rögzítőelemeket és megemelheti a stopli alapját az egyik oldalon – még akkor is, ha a névleges vezetékfeszesség a stopli névleges értékén belül van kapacitás.
Párhuzamos terhelés
Előnyben részesítettAmikor a dokkvonal futpárhuzamos a fedélzet felületével, a terhelés átadása mintnyíróerőegyenletesen elosztva végig a stoplis alapon és az összes rögzítőelemen.
Minimális karhatással,húzófeszültség az egyénre csavarok alacsonyak maradnak, így a rögzítőrendszer jóval a biztonságos működési tartományon belül marad.
Ez aoptimális terhelési úthogy a tengeri stopli olyan kezelhető, maximalizálva a hardver névleges kapacitását és élettartamát.
Amikor egy zsinór ferdén felfelé vagy oldalra húzódik, a stoplis kürt magassága emelőkart hoz létre.
Ez a terhelés egy részét hajlítónyomatékká alakítja, növelve a rögzítőcsavarok és a fedélzet húzófeszültségét interfész.
A tényleges növekedés a stopli geometriájától, a csavarok távolságától és a terhelés irányától függ.
3.2 Megelőző mérnöki megoldások
Telepítési és elrendezési vezérlők
- A bejövő vezetékek vezetésére és a szélsőséges húzási szögek csökkentésére használjon csővezetékeket, ékeket vagy ékelemeket.
- Amikor csak lehetséges, igazítsa a stoplis alapot a várható terhelés elsődleges irányához.
Alkatrész kiválasztása
- Az elkerülhetetlen függőleges terhelésű alkalmazásoknál vegye figyelembe az alacsony profilú stoplikat, amelyek csökkentik a távolságot a berakodási pont és a fedélzet felülete között.
- Nagyobb hajók vagy nagyobb terhelés esetén a négycsavaros téglalap alakú talpak általában jobb ellenállást biztosítanak a borulási nyomatékokkal szemben, mint a kisebb, kétcsavaros kiviteleknél.
4. Belső öntési hibák és szerkezeti törés
4.1 Terepi megfigyelés és mechanizmus
Egyes rögzítőelemek hirtelen törés következtében nyilvánvaló deformáció vagy külső korrózió nélkül meghibásodnak.
A törésfelület vizsgálatakor durva, porózus belső szerkezetet találhatunk, ami öntésre utal hibák, mint például a gáz porozitása vagy zsugorodási üregek.
Rejtett hibalánc
Amit látsz vs. amit nem:A stoplis külső bemutatja asima, polírozott felületlátható hibák nélkül. Belsőleg azonbangázporozitás vagy zsugorodási üregektől az öntési folyamat nem megfelelő szabályozása lehet jelen.
Szerkezeti degradáció:Ezek a belső hibákcsökkenti az effektív teherhordó keresztmetszetetés feszültségkoncentrációs pontokat hozzon létre az öntvényen belül.
A hiba előrehaladása:Ismételt töltési ciklusok alatt,fáradásos repedések indulnak megezektől a belső gyenge pontoktól, addig terjed az anyagon, amíg a fennmaradó szakasz már nem tudja elviselni az alkalmazott terhelést.
Végső eredmény:Hirtelen, törékeny szerkezeti törés, alig vagy semmilyen előzetes látható figyelmeztetéssel.
A befektetési öntés során olyan tényezők befolyásolják, mint a formatervezés, a kapurendszerek, az olvadék minősége és a folyamatszabályozás belső anyagi integritás.
Bár a polírozás hibátlan külső megjelenést eredményezhet, a belső hibák csökkenthetik a hatásosságot teherbíró területet és feszültségkoncentrációs pontokat hozzon létre.
4.2 Megelőző mérnöki megoldások
Gyártás és minőségellenőrzés
- Válasszon beszállítókat ellenőrzött öntési folyamatokkal, beleértve a megfelelő kaputervezést, az olvadékminőség-menedzsmentet és az ellenőrzési eljárásokat.
- Alkalmazza a megfelelő roncsolásmentes vizsgálati módszereket, például a festék áthatoló vizsgálatát felületi hibákra vagy radiográfiás vizsgálatot a kritikus alkatrészekre.
Anyagellenőrzés
- Győződjön meg arról, hogy az alkatrészek ellenőrzött tengeri minőségű 316-os rozsdamentes acélból (CF8M) készülnek, nem pedig kevésbé korrózióálló alternatívákból.
- Használjon kémiai összetétel vizsgálatot annak ellenőrzésére, hogy a króm-, nikkel- és molibdéntartalom megfelel-e az előírt előírásoknak.
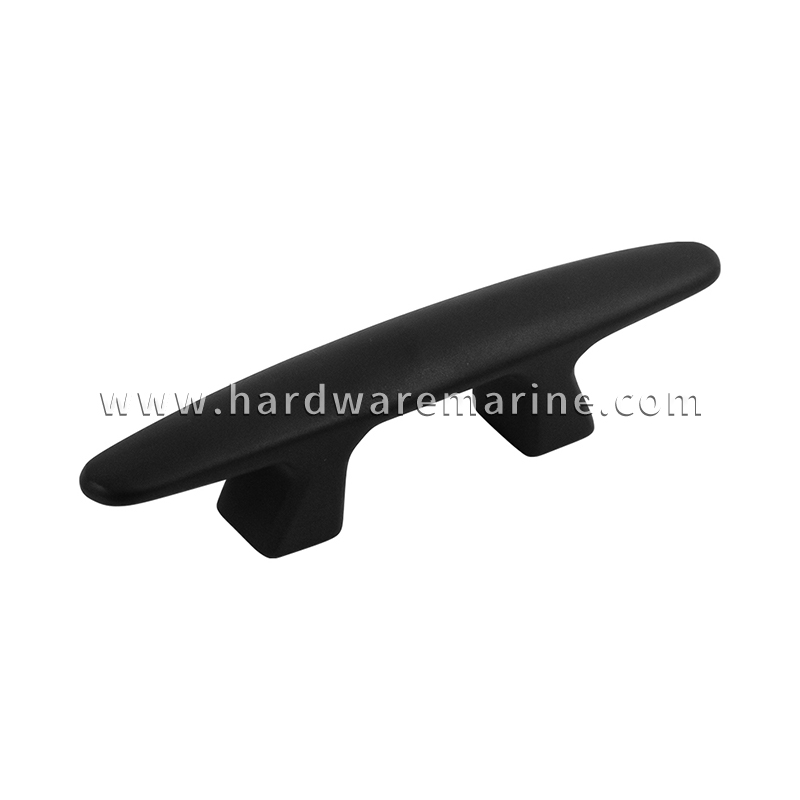
Nagy igénybevételre tervezett stoplis. 316-os rozsdamentes acél bevonattal, amely kettős védelmet nyújt korrózió és karcolás.
Böngészés →Hogyan lehet diagnosztizálni a tengeri stopli hibáit
A meghibásodott rögzítőelemek vizsgálatakor a mérnökök általában elemzik a meghibásodási mintát, mielőtt kicserélnék komponens.
| Hiba megjelenése | Lehetséges ok |
|---|---|
| Üvegszálas laminátummal együtt kihúzott csavar | A fedélzet szerkezete vagy a hátlap meghibásodása |
| A menetek sérültek, vagy a rögzítőelem kiszakadt a szerelvényből | Nem elég erős a rögzítőelem, vagy nem megfelelő |
| Csuklós emelők az egyik oldalon a meghibásodás előtt | Túlzott nyomaték terhelés ferde húzásból |
| Tiszta törés a kapocstesten keresztül | Öntési hiba, fáradtság vagy túlterhelés |
| Korrózió a rögzítőelem környékén | Rossz tömítés vagy réskorrózió |
A hibaelemzés segít meghatározni, hogy a megoldáshoz erősebb alkatrészre, jobb telepítésre vagy a eltérő terheléskezelési megközelítés.
Hibamód és megoldási mátrix
| Hiba mód | Gyökér mechanikai ok | Elsődleges mutató | Megoldás |
|---|---|---|---|
| Kihúzható rögzítőelem | Szakító túlterhelés; elégtelen elkötelezettség; korrózió | A csavarok kihúzódnak, vagy a menetek meghibásodnak | Használjon 316-os rögzítőelemeket, megfelelő tömítést és átmenő csavarozást |
| Deck Core zúzás | Koncentrált terhelés a laminált/magos szerkezeten | Üvegszál repedés; fedélzeti deformáció | Erősítse meg a magot és szereljen fel megfelelő támlemezeket |
| Pillanatnyi betöltési hiba | Túlzott függőleges vagy oldalirányú terhelési szög | Csukló dönthető; csavar túlterhelés | Javítsa a vonalvezetést, és válassza ki a megfelelő kapocsgeometriát |
| Törékeny test törés | Belső öntvényhibák vagy kifáradási sérülések | Tiszta törésfelület; belső üregek | Az öntvény minőségének ellenőrzése és az anyag sértetlenségének ellenőrzése |
A meghibásodások megelőzése a telepítés előtt megkezdődik – megfelelő anyagválasztással, szerkezeti tervezéssel és gyártásellenőrzés.
Az Andy Marine támogatja a jachtépítőket, a hajófelszerelés-gyártókat és a forgalmazókat az OEM/ODM segítségével rozsdamentes acél tengeri hardverfejlesztés, beleértve a befektetési öntést, a precíziós megmunkálást és testreszabott szerkezeti elemek.
A kezdeti mérnöki rajzoktól a kész gyártásig az a célunk, hogy segítsük ügyfeleinket megbízható fejlesztésben tengeri hardver, amelyet az igényes sósvízi környezethez terveztek.


